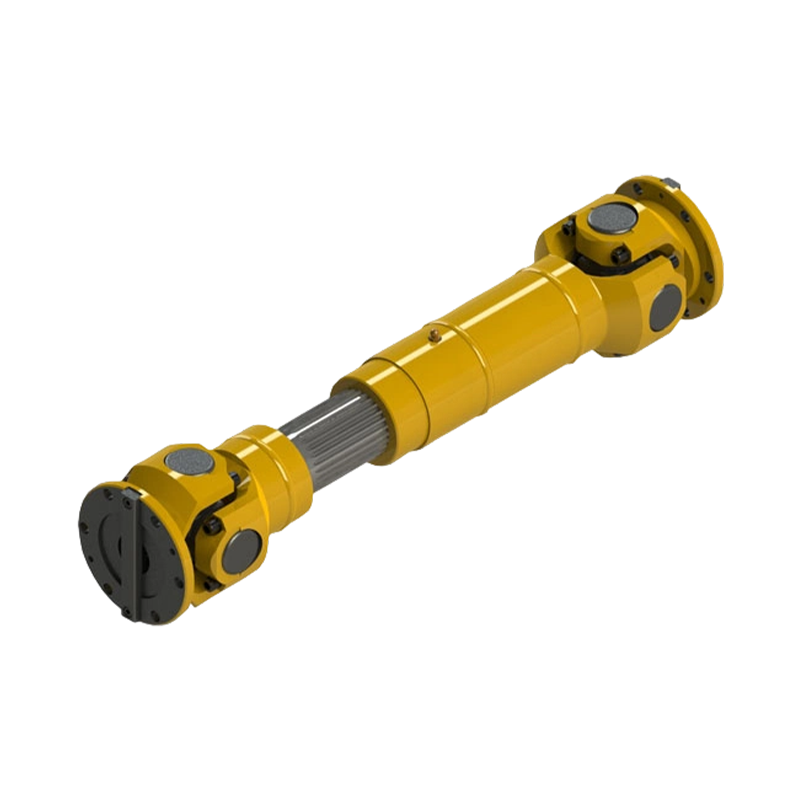
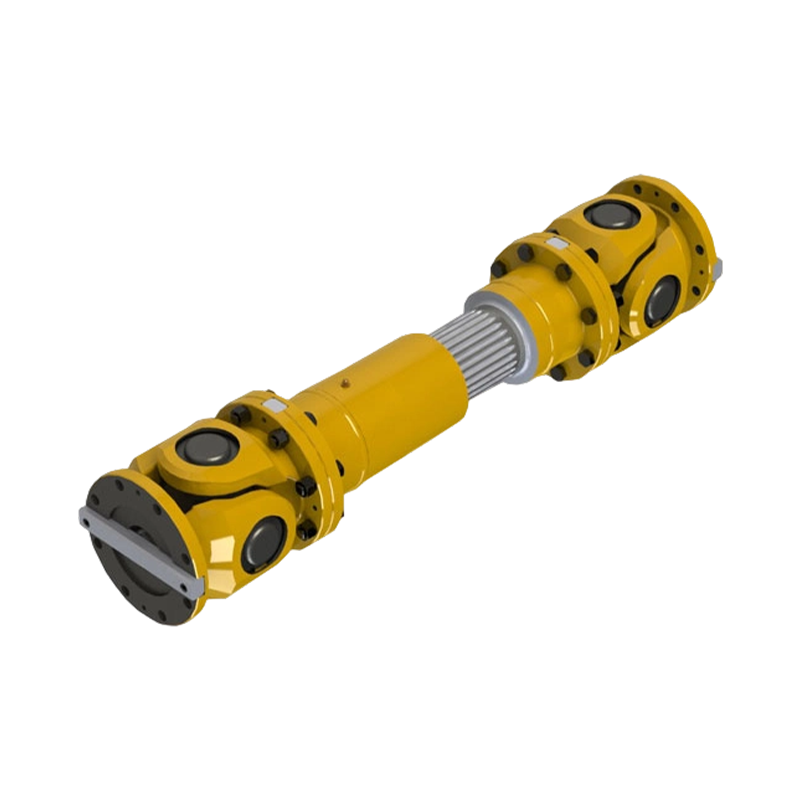
Stellen Sie sich einen 250-kW-Kranaufzug vor, der erst beim Anheben der Last zu vibrieren beginnt. Nach einigen Mo...
READ MORE
Was sind die entscheidenden Faktoren für die Auswahl der richtigen Industriekupplungen?
Admin 2026-08-19Industriekupplungen: Die endgültige technische Enzyklopädie – Klassifizierung, Dimensionierung, Fehlervermeidung und Lebenszyklusmanagement
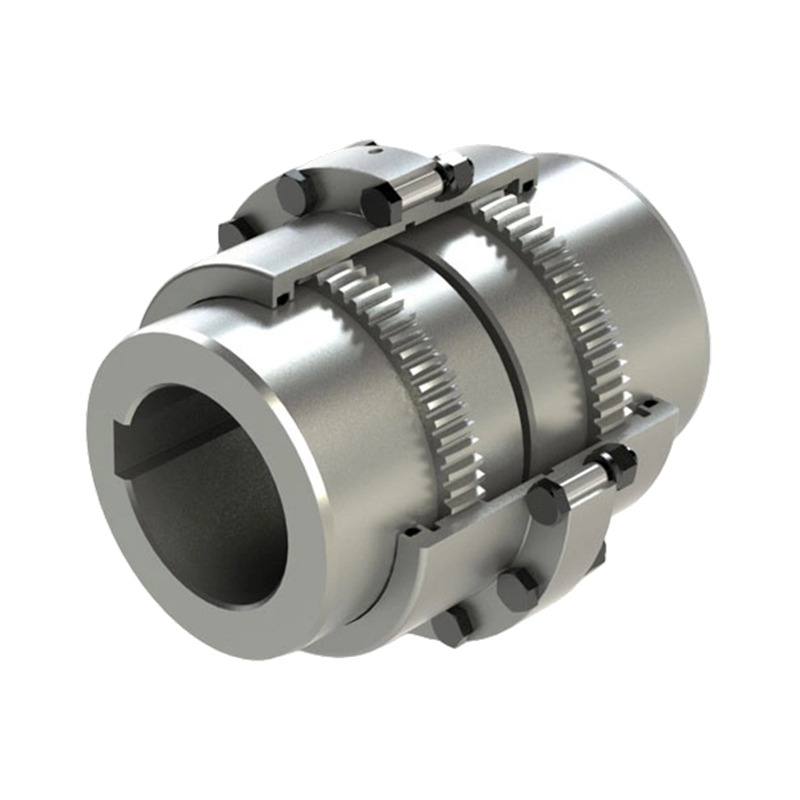
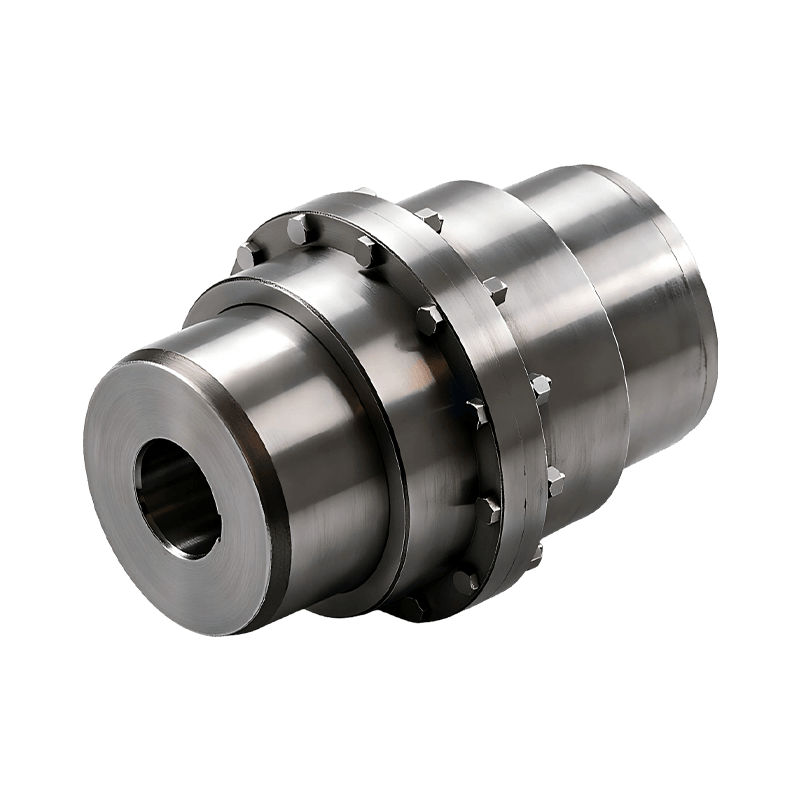
Industriekupplungen sind die präzisen mechanischen Schnittstellen, die praktisch jedem rotierenden Maschinensystem in der Schwerindustrie zugrunde liegen. Von Multi-Megawatt-Antriebssträngen für Windkraftanlagen bis hin zu Hochgeschwindigkeits-CNC-Spindeln, Industriekupplungen erfüllen die kritischen Aufgaben der Drehmomentübertragung, des Ausgleichs geometrischer Fehlausrichtungen, der Torsionsschwingungsdämpfung und der Überlastabschaltung. Dieser Artikel stützt sich auf mechanische Konstruktionsprinzipien, Materialwissenschaften und Feldfehleranalysen, um eine systematische Darstellung davon zu liefern Industriekupplungen – ihre technischen Klassifizierungen, quantitativen Dimensionierungsmethoden, Installations- und Wartungsstandards und häufigen Fehlerarten. Es ist als praktische technische Referenz für Antriebssystemdesigner, Zuverlässigkeitsingenieure und Beschaffungsspezialisten gedacht.
1. Die zwei großen Kategorien industrieller Kupplungen und ihr mechanisches Wesen
Starre Kupplungen – Zwangssysteme ohne Verschiebung
Starre Kupplungen lassen keinerlei Relativbewegung zwischen der antreibenden und der angetriebenen Welle zu. Sie setzen auf hochpräzise bearbeitete Oberflächen (z. B. feingedrehte Durchmesser und geschliffene Stirnflächen) und passgenaue Passfedern oder Kegelstifte, um eine feste Verbindung zu erreichen. Ihre Torsionssteifigkeit ist theoretisch unendlich und führt zu keinem Spiel – was sie ideal für Anwendungen macht, die eine absolute Synchronisierung erfordern, wie z. B. Druckregistermechanismen oder Indexierungsantriebe von Bohrmaschinen. Zu den typischen starren Typn gehören Hülsenkupplungen (mit Press- oder Kegelbuchsen), Flanschkupplungen (mit Passschrauben zur Drehmomentübertragung) und Klemmkupplungen (die Drehmoment durch radiale Reibung übertragen). Allerdings ist die Achillesferse starr Industriekupplungen ist ihre extreme Empfindlichkeit gegenüber Installationsfehlern: Sobald der Koaxialitätsfehler 0,02 mm überschreitet, überlasten die resultierenden zusätzlichen Biegemomente die Lager, was zu Überhitzung und in schweren Fällen zu Ermüdungsbrüchen der Hauptwelle führt. Daher sind Wellen mit starren ausgestattet Kupplungen erfordern eine Laserausrichtung sowohl kalt als auch heiß, mit regelmäßiger Überwachung der Fundamentsetzung.
Flexible Kupplungen – elastische Ausgleichssysteme
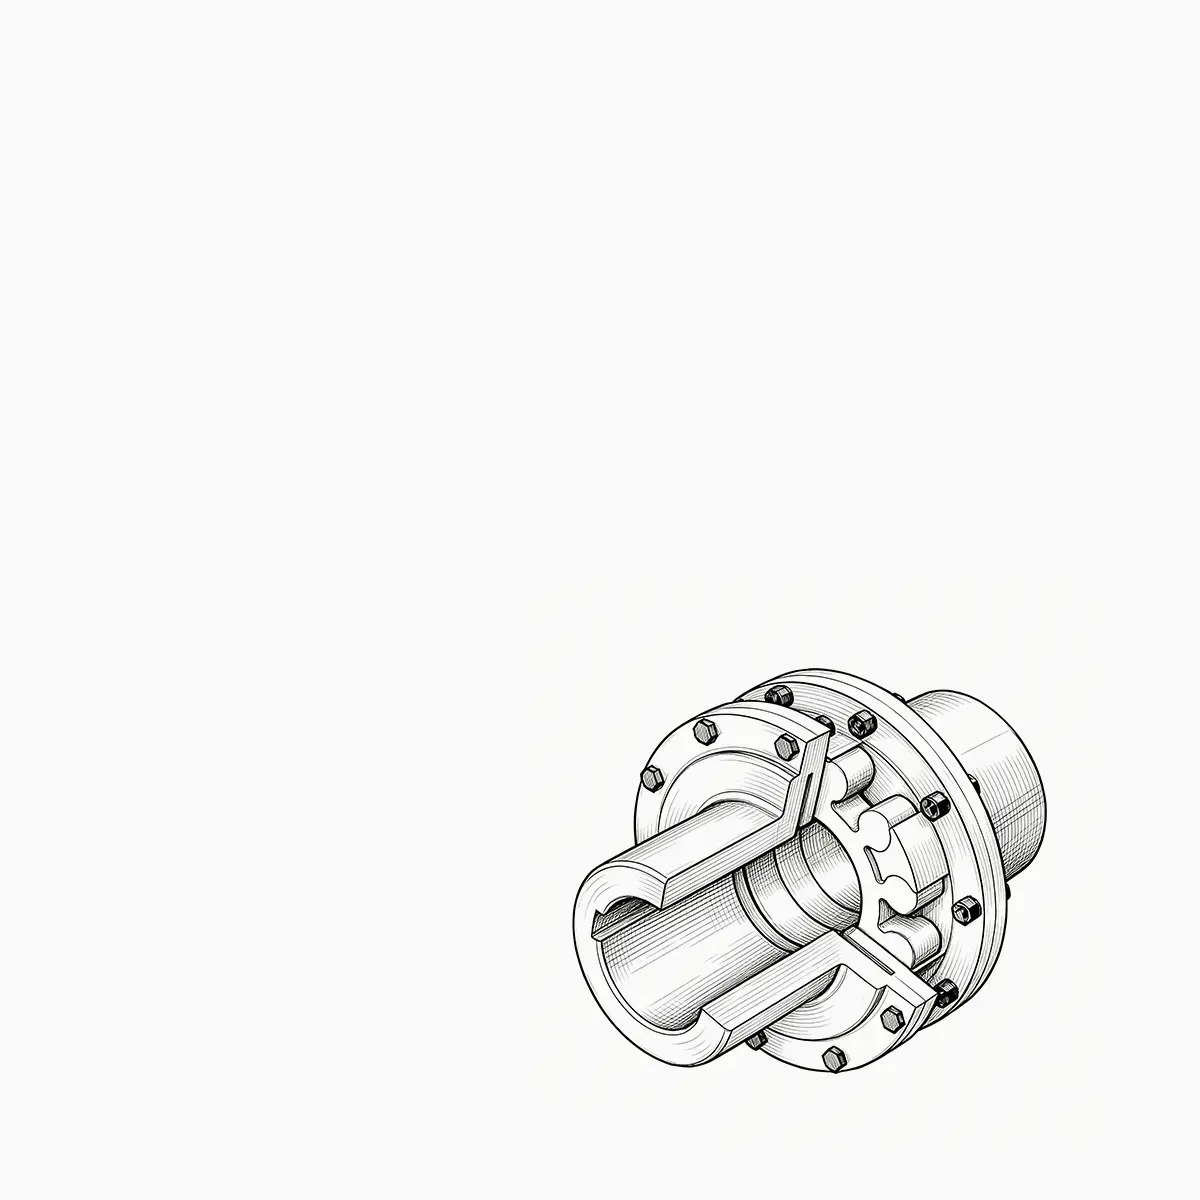
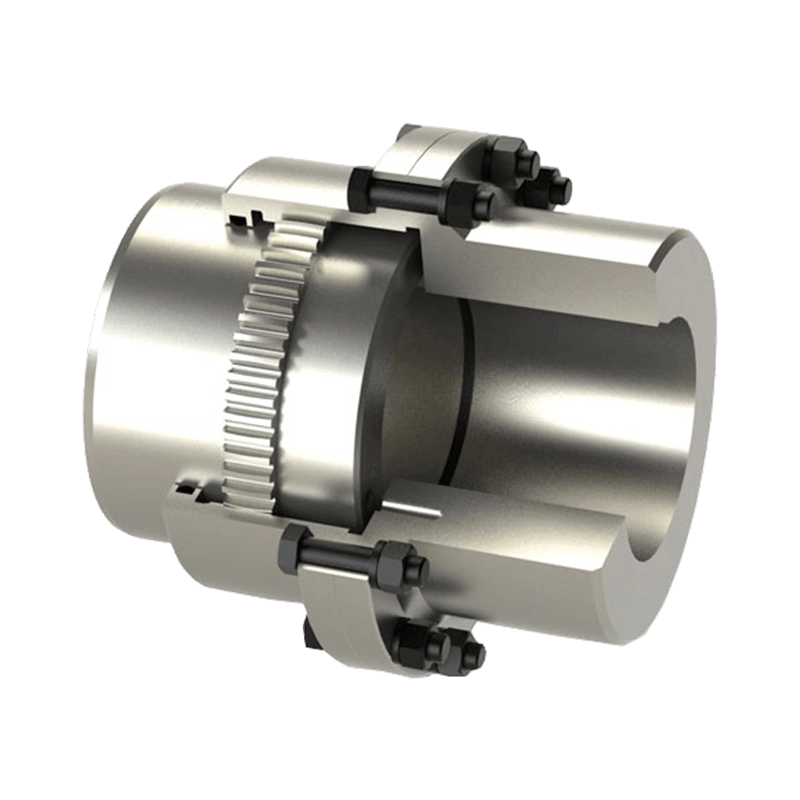
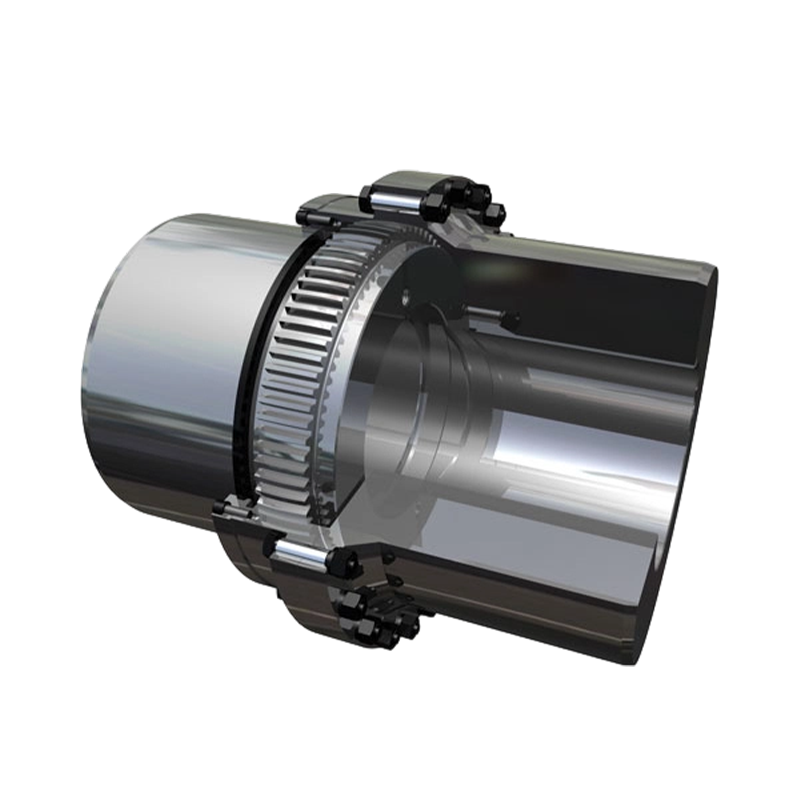
Flexible Kupplungen enthalten elastische Elemente (Metallmembranen, Faltenbälge, Serpentinenfedern oder Gummi-/Polyurethankomponenten) oder geometrische Ausgleichsstrukturen (Zahnspiel bei Zahnkupplungen), um radiale, axiale und winklige Wellenverschiebungen aktiv aufzufangen. Ihr mechanisches Verhalten kann als Feder-Dämpfer-System mit definierten Steifigkeits- und Dämpfungskoeffizienten modelliert werden. Flexible Kupplungen reduzieren nicht nur drastisch die durch Fehlausrichtung verursachte zusätzliche Lagerbelastung, sondern isolieren auch effektiv Drehmomentschwankungen von Antriebsmaschinen (Motoren oder Elektromotoren) und schützen so nachgeschaltete empfindliche Geräte. Basierend auf dem elastischen Material werden sie in metallische flexible Typen (Scheibe, Membran, Zahnrad und Gitter) und Elastomertypen (Backe, Reifen und Stiftbuchse) unterteilt. Metallische flexible Kupplungen bieten eine große Temperaturtoleranz (-50 °C bis 280 °C) und eine hohe Belastbarkeit, Getriebe- und Gitterkonstruktionen erfordern jedoch eine regelmäßige Schmierung; Elastomertypen sind einfach, wartungsfrei und weisen hohe Dämpfungsverhältnisse (0,08–0,20) auf. Ihre Temperatur- und Ölbeständigkeit wird jedoch durch die Polymereigenschaften eingeschränkt, wodurch sie besser für allgemeine Pumpen, Lüfter und Kompressoren geeignet sind. Branchendaten deuten darauf hin, dass bei identischen Betriebsbedingungen die Auswahl einer geeigneten flexiblen Lösung erforderlich ist Industriekupplungen kann das L verlängern 10 Verlängerung der Lagerlebensdauer um 35 % bis 70 % – was die kostengünstigste Verbesserung der Zuverlässigkeit für jeden Antriebsstrang darstellt.
2. Umfassender Leistungsvergleich von zehn gängigen Industriekupplungstypen (Engineering Selection Matrix)
| Type | Radial (mm) | Axial (mm) | Winkel (°) | Dämpfungsverhältnis | Schmierung | Maximale Geschwindigkeit (U/min) |
| Hülse (starr) | 0 | 0 | 0 | ≈0 | Keine | ≤3.000 |
| Flansch (starr) | 0 | 0 | 0 | ≈0 | Keine | ≤2.500 |
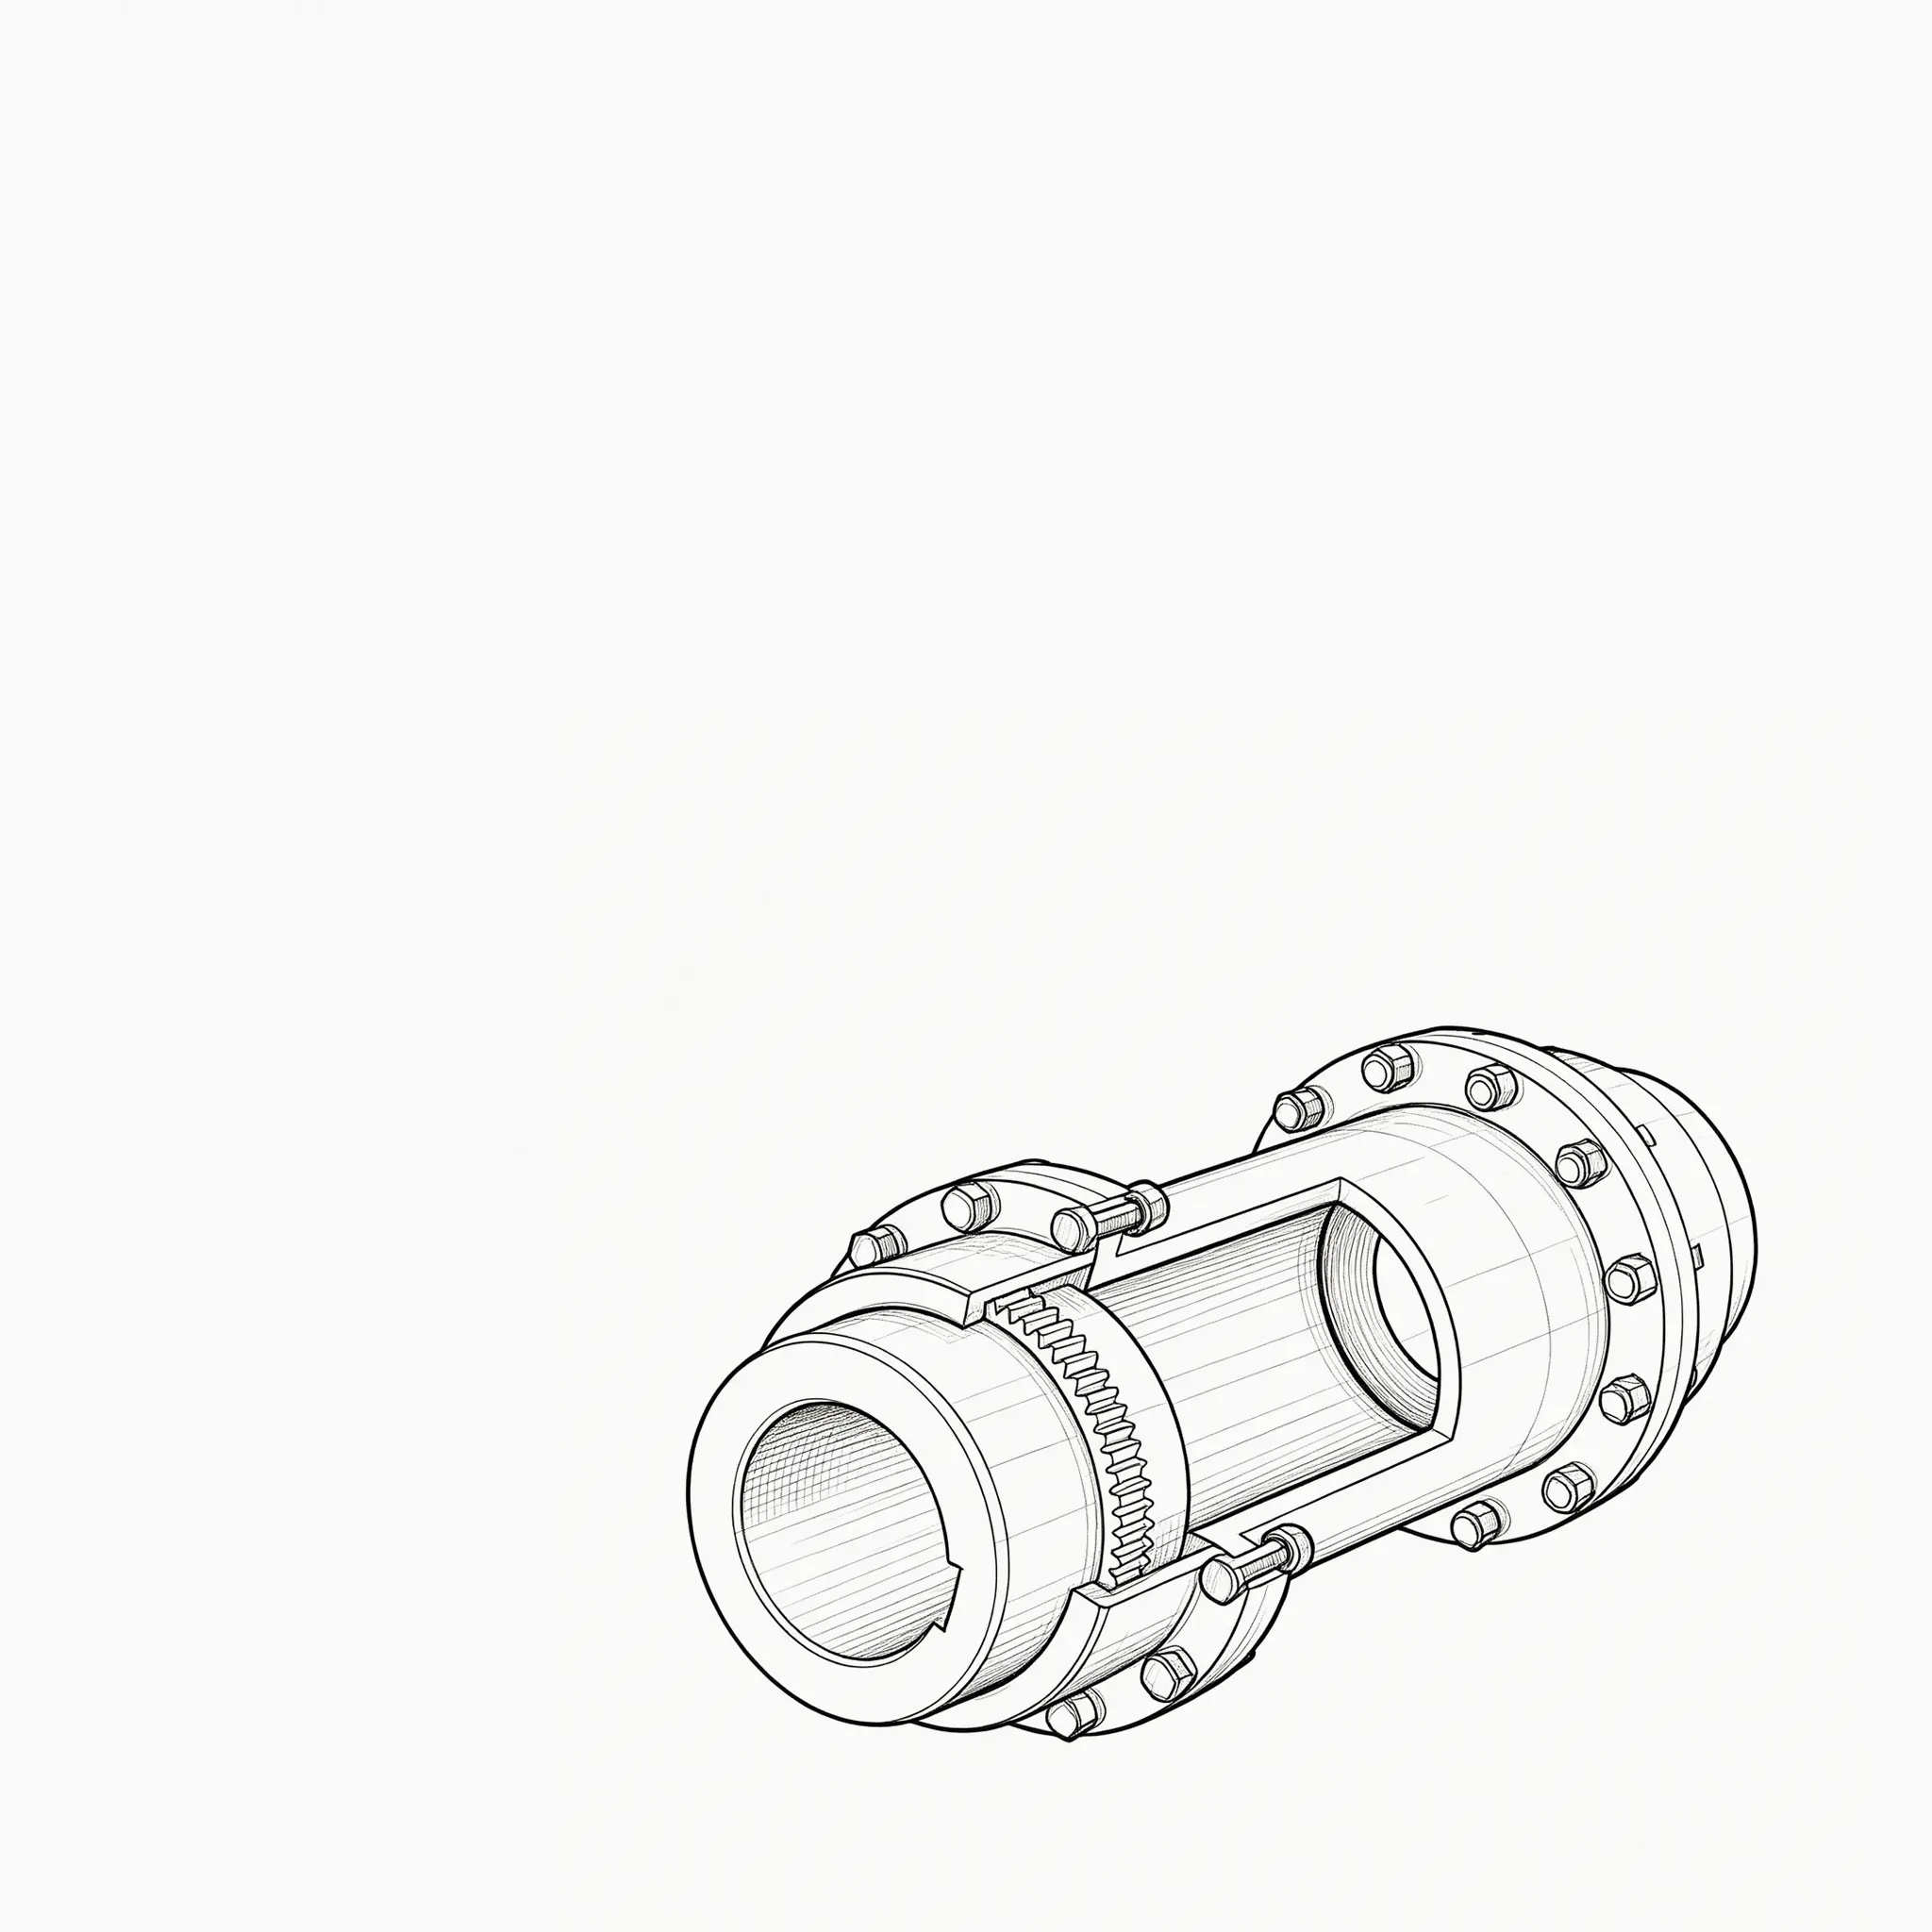
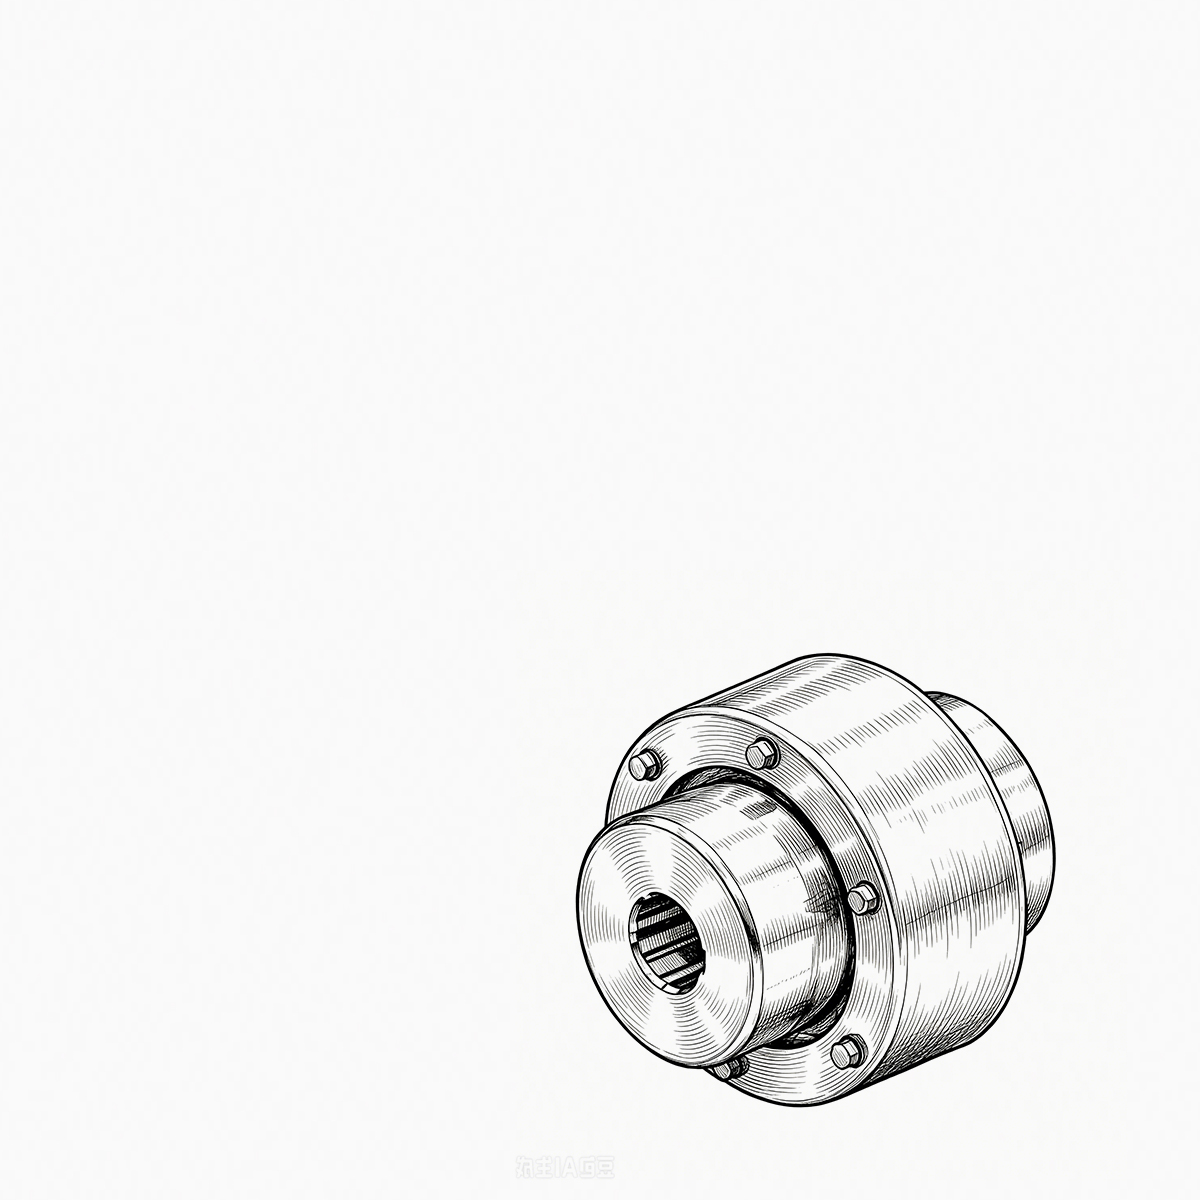
| Ausrüstung (flexibel) | ±0,6 | ±3,5 | ±1,5 | 0,03–0,05 | Fett | ≤6.000 |
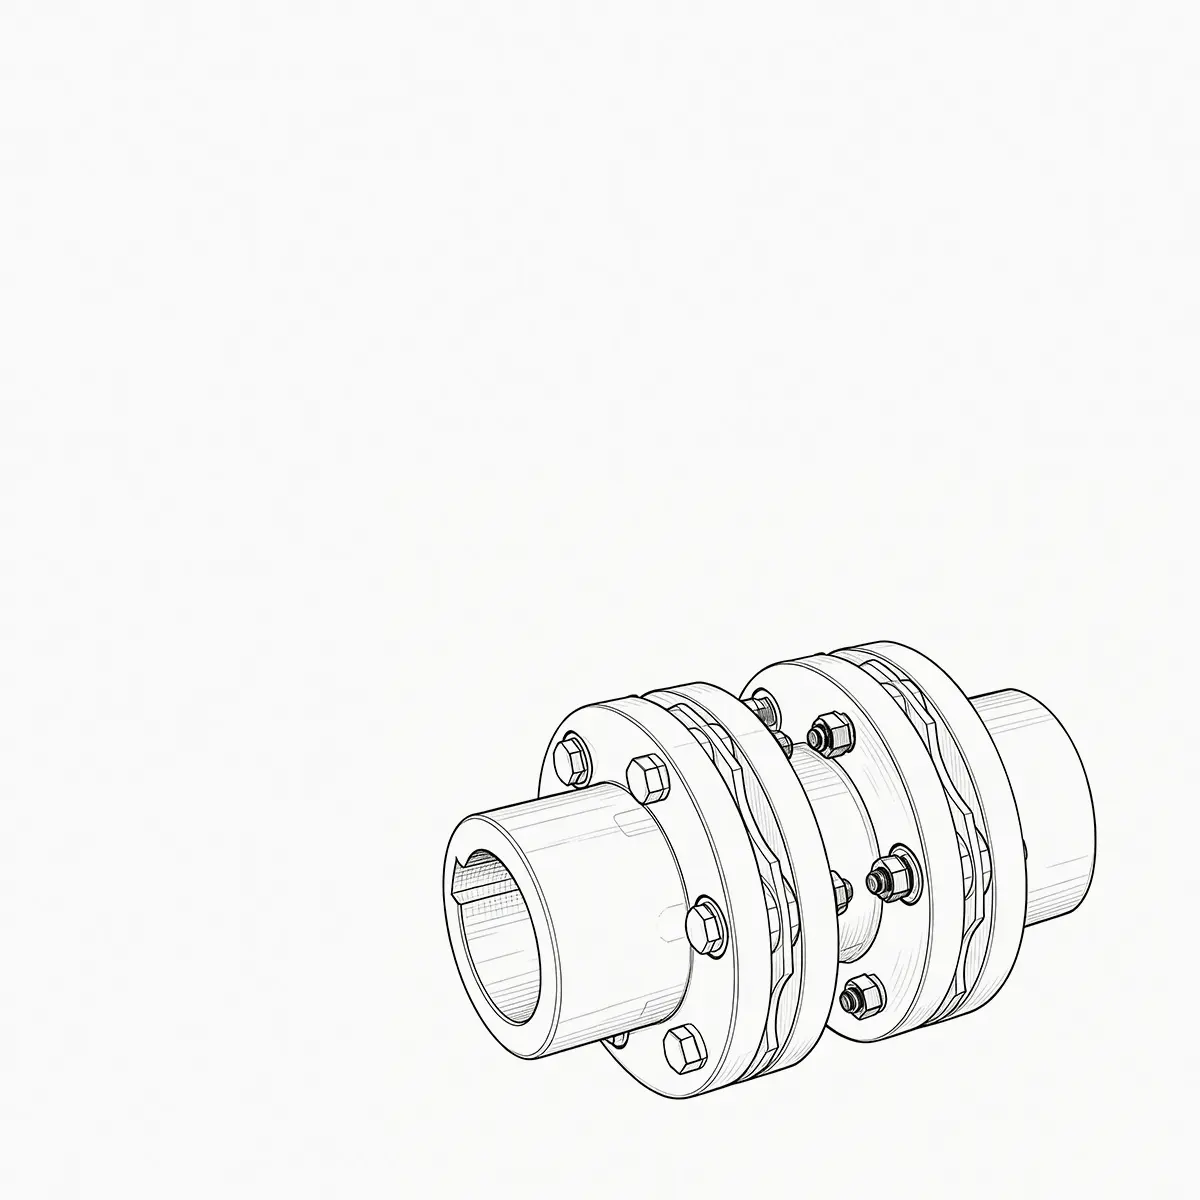
| Scheibe (flexibel) | ±0,4 | ±2,5 | ±1,0 | 0,04–0,08 | Keine | ≤15.000 |
| Faltenbalg (flexibel) | ±0,3 | ±2,0 | ±1,5 | 0,05–0,10 | Keine | ≤30.000 |
| Backe (Elastomer) | ±0,6 | ±3,5 | ±2,0 | 0,10–0,20 | Keine | ≤8.000 |
| Reifen (Elastomer) | ±1,0 | ±4,0 | ±2,5 | 0,15–0,25 | Keine | ≤5.000 |
| Raster (flexibel) | ±0,8 | ±3,0 | ±1,8 | 0,12–0,18 | Fett | ≤7.000 |
Hinweis: Toleranzwerte sind typisch für Standardgrößen; Genaue Zahlen finden Sie in den einzelnen Datenblättern.
3. Die vier technischen Kernaufgaben von Industriekupplungen
Mission 1: Effiziente Übertragung mit hohem Drehmoment und hoher Leistung
Die Hauptaufgabe von Industriekupplungen besteht darin, mechanisches Drehmoment von der Antriebsmaschine (Elektromotor, Dieselmotor oder Dampfturbine) mit minimalem Verlust auf die angetriebene Maschine (Pumpe, Kompressor, Lüfter oder Walzwerk) zu übertragen. Während des Betriebs muss die Kupplung sowohl stationären Belastungen als auch vorübergehenden Drehmomentspitzen standhalten. Beispielsweise können in einem Stahlschruppwalzwerk Spitzendrehmomente das 4- bis 6-fache des Nennwerts erreichen – Getriebe- oder Gittertyp Industriekupplungen sorgen mit ihrer hohen Streckgrenze und Schlagzähigkeit für einen unterbrechungsfreien Kraftfluss. Die Übertragungseffizienz wirkt sich direkt auf den Energieverbrauch aus; Starre Kupplungen können einen Wirkungsgrad von >99,9 % erreichen, während flexible Typen aufgrund interner Dämpfung und Reibung einen Wirkungsgrad von 98 % bis 99,5 % erreichen, der durch Zahnprofil oder Membrandickendesign optimiert werden kann.
Mission 2: Mehrdimensionale Fehlausrichtungskompensation
Eine absolute Ausrichtung ist in der realen Technik unerreichbar. Fundamentsetzungen, Rohrspannungen, Wärmeausdehnung und Lagerverschleiß führen alle zu radialen, axialen und Winkelversätzen zwischen Wellen. Ohne Kompensation erzeugen diese Verschiebungen zerstörerische Zwangskräfte, die die Lager überlasten. Flexibel Industriekupplungen nehmen diese Bewegungen durch elastische Verformung oder relatives Gleiten auf. Beispielsweise biegt sich das metallische Membranpaket einer Scheibenkupplung unter axialer Spannung/Druck, um ein axiales Spiel von ±2,5 mm zu ermöglichen, während seine gewundene Form einen radialen Fehler von ±0,4 mm aufnimmt. Diese Fähigkeit schützt die Lager und verhindert Biegeermüdung der Hauptwelle – ein entscheidender Faktor für die Verlängerung der Lebensdauer des gesamten Antriebsstrangs.
Mission 3: Drehschwingungs- und Stoßbelastungsdämpfung
Zündimpulse von Verbrennungsmotoren, harmonische Drehmomente von Elektromotoren und Stoßbelastungen von Brechern regen alle Torsionsschwingungen im Antriebsstrang an. Wenn diese Schwingungen nicht kontrolliert werden, können sie zu Lochfraß an den Zähnen, Verschleiß der Keilverzahnung oder sogar zum Bruch der Welle führen. Hohe Dämpfung Industriekupplungen (Elastomer- und Gittertypen) wandeln Stoßenergie durch innere Reibung in Wärme um. Der Verlustfaktor von Gummi- oder Polyurethanelementen kann 0,10–0,25 erreichen, wodurch die dynamischen Verstärkungsfaktoren effektiv reduziert werden. Bei Anwendungen mit häufigen Start-Stopp- oder Reversierzyklen (z. B. Kranaufzüge) ist eine hohe Dämpfung zu wählen Kupplung sorgt für einen deutlich reibungsloseren Betrieb und reduziert Spitzenbelastungen.
Mission 4: Überlast-Sicherheitsabschaltung
Sicher Industriekupplungen Integrieren Sie Drehmomentbegrenzungsfunktionen und fungieren Sie als schwaches Glied in der Antriebskette. Wenn die angetriebene Maschine klemmt oder stehenbleibt und das Drehmoment einen voreingestellten Schwellenwert überschreitet, brechen Scherstifte oder Kugelarretierungsmechanismen lösen sich, wodurch die Kraftübertragung augenblicklich unterbrochen wird. Diese Sicherheitsfunktion schützt teure Motoren und Getriebe vor katastrophalen Schäden. Scherbolzenkupplungen bieten eine Auslösegenauigkeit von ±5 % des eingestellten Drehmoments mit Reaktionszeiten im Millisekundenbereich und werden häufig in Schneckenförderern, Becherwerken und Rührwerken eingesetzt – eine kostengünstige und dennoch äußerst zuverlässige Schutzstrategie.
4. Technische Terminologie: Kopplung vs. Koppler – eine entscheidende Unterscheidung
Kopplung
Bei der mechanischen Kraftübertragung a Kupplung ist eine Präzisionskomponente zur Verbindung zweier rotierender Wellen zum Zweck der Drehmoment- und Bewegungsübertragung. Es entspricht etablierten Schnittstellenstandards (zylindrische oder konische Wellen, Parallel- oder Evolventenverzahnungen) und seine Leistungsparameter (Nenndrehmoment, Ermüdungsfestigkeit, Trägheitsmoment, kritische Geschwindigkeit) werden streng berechnet. Die Verbindung kann dauerhaft (starre Schrumpfkupplungen) oder lösbar (Flanschkupplungen) sein. Der Begriff ist in internationalen Standards wie ISO 14691 und AGMA 9000 genau definiert.
Koppler
Koppler ist ein weiter gefasster, interdisziplinärer Begriff. In der Fluidtechnik bezeichnet es hydraulische Schnellkupplungen; in der Elektronik bezieht es sich auf optische oder HF-Koppler; auch im Maschinenbau, Koppler kann sich auf Schnellkupplungen oder nicht drehmomentübertragende Gestänge (z. B. Deichselkupplungen) beziehen. Daher besteht bei der Verwendung von „Koppler“ in einem Beschaffungs- oder Designdokument die Gefahr von Mehrdeutigkeiten. Für die Kraftübertragung über Drehwellen lautet der korrekte und eindeutige Begriff Kupplung – weshalb alle maßgeblichen Produktkataloge diese Geräte unter „Industriekupplungen“ einordnen.
5. Auswahlverfahren in sechs Schritten mit Arbeitsbeispiel und Vergleichstabelle
Richtige Auswahl von Industriekupplungen ist der Grundstein für langfristige Zuverlässigkeit. Das branchenübliche Verfahren umfasst sechs Schritte, die hier anhand eines vollständigen Zahlenbeispiels veranschaulicht werden.
- Schritt 1: Bestimmen Sie die Leistung und Geschwindigkeit des Fahrers (S m , n m ) vom Motortypenschild oder den Anforderungen der angetriebenen Maschine.
- Schritt 2: Nenndrehmoment T berechnen N = 9550 × P / n (N·m).
- Schritt 3: Legen Sie den Betriebsfaktor K basierend auf der Belastungsart (gleichmäßig, mäßiger Stoß, starker Stoß) und den täglichen Betriebsstunden (typischerweise 1,0–2,5) fest.
- Schritt 4: Berechnen Sie das korrigierte Drehmoment T D = T N × K. Das Nenndrehmoment T der ausgewählten Kupplung R ≥ T D .
- Schritt 5: Überprüfen Sie die Bohrungs- und Passfedernutabmessungen anhand der Wellendurchmesser und Passfedernormen (GB/T 1095 oder ANSI B17.1).
- Schritt 6: Überprüfen Sie die kritische Geschwindigkeit – stellen Sie bei Hochgeschwindigkeitsanwendungen sicher, dass die seitliche kritische Geschwindigkeit der Kupplung mindestens 15 % vom Betriebsbereich entfernt ist.
Ausgearbeitetes Beispiel:
Eine Kreiselpumpe wird von einem 160-kW-Motor mit 1480 U/min angetrieben. Die Belastung ist mäßiger Stoß (K=1,75), Umgebungstemperatur 40 °C (elastomere Kupplungen erfordern eine Temperaturkorrektur von 0,95).
T N = 9550 × 160 / 1480 ≈ 1032 N·m
T D = 1032 × 1,75 / 0,95 ≈ 1901 N·m
Wählen Sie daher ein Elastomer Industriekupplungen mit Nenndrehmoment ≥1901 N·m und stellen Sie sicher, dass der Wellendurchmesser (φ65 mm, Schlüsselweite 18 mm) innerhalb des Bohrungsbereichs der Kupplung liegt.
Typische Servicefaktoren K
- Gleichmäßige Belastung (Ventilatoren, leichte Förderbänder): 1,0–1,2
- Mäßiger Schock (Kreiselpumpen, Kompressoren): 1,3–1,7
- Starker Schock (Brecher, Walzwerke): 1,8–2,5
- Häufige Umkehrungen (Kräne, Winden): 2,0–3,0
Temperaturreduzierung: Bei Elastomertypen reduzieren Sie den Nennwert um 0,5 % pro °C über 80 °C; metallische Typen erfordern keine Korrektur.
Qualitativer Vergleich der Drehmomentdichte und der Fehlausrichtungskapazität verschiedener Kupplungstypen
Drehmomentdichte (hoch → niedrig) vs. Fehlausrichtungsfähigkeit (niedrig → hoch)
Qualitative Darstellung – genaue Werte entnehmen Sie bitte den Herstellerangaben
6. Kritische Materialien und fortschrittliche Herstellungsprozesse für Industriekupplungen
Legierte Baustähle
Güten wie 40Cr, 42CrMo und 34CrNiMo6 werden vergütet, um ein ausgewogenes Verhältnis von Festigkeit und Zähigkeit zu erreichen (UTS 900–1100 MPa). Sie werden häufig für Getriebekupplungsringe und -flansche verwendet und widerstehen Kontaktermüdung und Zahnverbiegung.
Rostfreie und hitzebeständige Stähle
Für Offshore-, Chemie- und Lebensmittelanwendungen bietet Edelstahl 304 oder 316L eine hervorragende Korrosionsbeständigkeit. Für Hochtemperatur-Turbinenkupplungen behalten ausscheidungshärtende Sorten wie 17-4PH eine Streckgrenze bis zu 450 °C bei.
Hochleistungselastomere
Klauenkupplungssterne werden typischerweise aus Polyurethan (PU) oder Nitrilkautschuk (NBR) geformt. PU bietet eine hervorragende Abrieb- und Reißfestigkeit (80–95 Shore A), während NBR ölbeständig ist und sich daher ideal für hydraulische Pumpenantriebe eignet. Durch Spritzgießen oder Formpressen werden die Dämpfungseigenschaften gesteuert.
Oberflächenhärtungsbehandlungen
Das Aufkohlen und Abschrecken der Zahnradzähne auf 58–62 HRC erhöht die Verschleißfestigkeit und sorgt gleichzeitig für einen robusten Kern. Phosphat- oder MoS₂-Beschichtungen verringern die Reibung beim Einfahren, insbesondere bei Industriekupplungen Betrieb unter Grenzschmierung.
7. Installationsausrichtungsstandards und Wartungspläne
Anforderungen an die Präzisionsausrichtung
Bei Verwendung von Laserausrichtungswerkzeugen sollte bei Allzweckgeräten mit weniger als 3000 U/min die radiale Fehlausrichtung ≤0,05 mm und die Winkelabweichung ≤0,05 mm/100 mm betragen. Für schnelllaufende Turbomaschinen (>10.000 U/min) liegen diese Werte bei 0,02 mm und 0,02 mm/100 mm. Jede Erhöhung der Fehlausrichtung um 0,1 mm kann die Lagerbelastung um 15–20 % erhöhen. Bei heißlaufenden Zügen (z. B. Dampfturbinen) müssen Kaltset-Vorversätze berechnet werden, um dem thermischen Wachstum Rechnung zu tragen und eine korrekte Ausrichtung bei Betriebstemperatur sicherzustellen.
Schmierung und regelmäßige Wartung
Für fettgeschmierte Getriebe- und Gitterkupplungen verwenden Sie EP-Fett (Extreme Pressure) auf Lithiumbasis (NLGI Nr. 2). Füllen Sie den Hohlraum zu 70–80 % aus – eine Überfüllung führt zu sprudelnder Hitze. Unter normalen Bedingungen alle 2.000 Stunden oder 3 Monate nachschmieren; bei erhöhter Temperatur (>80°C) oder hoher Luftfeuchtigkeit auf monatliche Intervalle verkürzen. Ziehen Sie die Schraubverbindungen alle sechs Monate mit einem kalibrierten Schraubenschlüssel nach, um ein Lösen zu verhindern. Überprüfen Sie bei Elastomertypen den Einsatz vierteljährlich auf Risse, Schwellungen oder Härteänderungen >5 Shore A – ersetzen Sie ihn, falls festgestellt.
8. Feldfehlermodi – Diagnose und Behebung
Fehler: Zahnkupplungszahnverschleiß und Lochfraß
Grundursache: Ein Mangel oder eine Verschlechterung des Schmiermittels in Kombination mit einer Winkelfehlausrichtung von mehr als 1,5° führt zu Kantenbelastungen und Kontaktspannungen oberhalb der Dauerfestigkeit (σ). H ). Abhilfe: Wechseln Sie zu synthetischem EP-Fett, richten Sie es neu auf ≤1,0° aus und überprüfen Sie, ob die Zahnhärte den Designspezifikationen entspricht.
Fehler: Bruch der Scheibenkupplungsmembran
Grundursache: Ermüdung bei hohen Zyklen durch resonanten Betrieb (Drehzahl nahezu kritisch) oder übermäßige axiale Vorspannung (>±3 mm). Abhilfe: Führen Sie eine Torsionsschwingungsanalyse durch, passen Sie die Betriebsgeschwindigkeit an oder wählen Sie ein steiferes Membranpaket; Achsabstand im kalten Zustand mit korrekter thermischer Toleranz neu einstellen.
Fehler: Backenspinne überhitzt und schmilzt
Grundursache: Durch wiederholte Überlastung, schlechte Belüftung oder chemische Angriffe durch Öl wird Polyurethan über 120 °C weich. Abhilfe: Rüsten Sie auf Hytrel® (150 °C-Fähigkeit) um, fügen Sie Kühlschlitze im Schutz hinzu oder wechseln Sie zu NBR, wenn Ölnebel vorhanden ist.
9. Die systemische Unverzichtbarkeit industrieller Kupplungen in modernen Antriebssträngen
Aus systemdynamischer Sicht ist Industriekupplungen sind weit mehr als bloße Steckverbinder – sie fungieren als „mechanische Sicherung“ und „dynamischer Filter“ des rotierenden Maschinensystems. Ihre Unersetzlichkeit ergibt sich aus drei Dimensionen:
- Entkopplung: Sie ermöglichen die unabhängige Anordnung von Motor und angetriebener Maschine und bieten Gestaltungsfreiheit bei Layout, Installation und Wartung – was bei starr integrierten Konstruktionen nicht möglich ist.
- Wirtschaftlichkeit: Durch die Zentralisierung der Fehlausrichtungskompensation und Vibrationsabsorption an der Kupplung können die Herstellungstoleranzen für Lager, Dichtungen und Getriebe gelockert werden, wodurch die gleiche Systemlebensdauer bei geringeren Kosten erreicht wird. Die Daten zeigen, dass bei identischen Lebenszielen Systeme mit hochwertigen flexiblen Systemen ausgestattet sind Kupplungen kann die gesamten Herstellungskosten um 12–18 % senken.
- Sicherheit: Überlastgeschützt Industriekupplungen sind die letzte Verteidigungslinie gegen katastrophale Geräteschäden. Wenn es in Bergbaubrechern zu einem Störfall oder einem Strömungsabriss ohne rechtzeitige Abschaltung kommt, kann ein Ausfall des Motorrotors oder ein Bruch des Getriebegehäuses zu enormen finanziellen Verlusten und Sicherheitsrisiken führen.
Folglich, Industriekupplungen stellen eine optimale Lösung dar, die durch jahrhundertelange industrielle Praxis validiert wurde, und ihr technischer Wert ist in allen wichtigen Handbüchern und technischen Normen für mechanische Konstruktion kodifiziert.
>75 %
der Ausfälle industrieller Antriebe sind auf eine unsachgemäße Auswahl oder Wartung der Kupplung zurückzuführen
Durch die richtige Auswahl kann die System-MTBF um das Zwei- bis Dreifache gesteigert werden
10. Wichtige Leistungskennzahlen und erweiterte Funktionen von Industriekupplungen
500 kN·m
Maximale Drehmomentkapazität einer einzelnen Einheit (Hochleistungsgetriebetyp)
±0,5°~±3°
Bereich der Winkelversatzfähigkeit (elastomere und metallische Typen)
30.000 U/min
Maximal zulässige Geschwindigkeit für Präzisionsbalgkupplungen
-50 °C bis 280 °C
Großer Temperaturbereich für ganzmetallische flexible Kupplungen
<0,01°
Verdrehspiel – nahezu Null für Präzisionsscheibenkupplungen, ideal für die Servosteuerung
Diese Leistungsbereiche decken alles von Mikropräzisionsantrieben bis hin zu schweren Bergbauanwendungen ab. Für anwendungsspezifische Anpassungen Industriekupplungen Lösungen können weitere Analysen der Rotordynamik und FEA-Validierung durchgeführt werden.
Engineering Takeaway: Eine ganzheitliche Sicht von der Auswahl bis zum Außendienst
Auswählen Industriekupplungen handelt es sich nicht um eine bloße Tabellensuche – sie erfordert eine Analyse auf Systemebene, die Lastspektrum, Installationsraum, Umweltverträglichkeit und Lebenszykluskosten abdeckt. Ingenieure sollten die dynamischen Eigenschaften des Antriebs (Startdrehmoment, Bremsmoment, Stoßfrequenz) frühzeitig definieren und ausreichend Spielraum für Fehlausrichtung und thermisches Wachstum einplanen. Im Feld minimiert ein vorausschauendes Wartungssystem, das auf Vibrationsüberwachung und Schmierstoffanalyse basiert, ungeplante Ausfallzeiten. Denken Sie daran: eine gut gewählte Industriekupplungen sollte so lange halten wie das Generalüberholungsintervall der angeschlossenen Geräte – das ist der ultimative Maßstab für den Auswahlerfolg.
Für detaillierte Installationszeichnungen, Finite-Elemente-Analyseberichte oder Fallstudien zu Torsionsschwingungen bleiben Sie auf unserem technischen Kanal auf dem Laufenden oder wenden Sie sich direkt an unser Engineering-Team Industriekupplungen Anforderungen.
VORV: Warum ist eine Membrankupplung für Hochgeschwindigkeits-Turbomaschinenanwendungen besser geeignet als eine Zahnkupplung?NÄCH: Zahnradkupplung vs. Trommelzahnradkupplung: Die wichtigsten Unterschiede erklärt
Seien Sie der Erste, der es erfährt
Für exklusive Angebote und aktuelle Angebote melden Sie sich an, indem Sie unten Ihre E-Mail-Adresse eingeben.
Verwandte Produkte
Nachrichten
-
-
Ein Ausrüstungskäufer in einem Stahlwerk hat einmal eine Kupplung anhand des Wellendurchmessers und des Katalogdre...
READ MORE -
Bei einer routinemäßigen Vibrationsuntersuchung an einem Hochgeschwindigkeitskompressorstrang stellten Ingenieure ...
READ MORE -
Ihr Kompressorstrang läuft mit 9.800 U/min, wenn der Vibrationswächter einen Alarm auslöst. Die erste Komponente, ...
READ MORE -
Ein Ingenieur für rotierende Anlagen in einem Stahlveredelungswerk beschrieb kürzlich eine flexible Kupplung, die ...
READ MORE -
Ein Wartungstechniker zieht eine defekte Kupplung von einem Pumpenantrieb. Die Elastomerhülsen sind gerissen, die ...
READ MORE
ÜBER UNS
PRODUKTE
KONTAKTIEREN SIE UNS
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: Nr. 1, Bergbauentwicklungszone, Zhenjiang, Jiangsu, China
Urheberrecht© Zhenjiang Orienthold Machinery Co., Ltd. Alle Rechte vorbehalten.
 Hersteller kundenspezifischer industrieller Wellenkupplungen